


在精密电铸量产中,超薄筛网、光学光阑、编码码盘、测试弹片等微纳零件,最频发、最棘手的不良问题就是变形翘曲。轻微形变会导致平面度超标、装配贴合不良、孔径偏移,严重时直接引发整批报废,是制约高端电铸良品率、稳定性的核心瓶颈。很多厂家普遍遇到“打样平整、批量翘曲、脱模后回弹、久用形变”的问题,根源并非单一工序失误,而是应力累积、电流不均、材质偏软、工装不稳、后处理缺失等多重因素叠加。想要彻底攻克电铸变形难题,需建立从材料、电铸、工装、脱模到后处理的全链路低应力生产体系,从源头抑制形变产生。
攻克变形的首要核心,是升级材质配方,从基材层面降低应力形变风险。传统纯镍材质质地偏软、内应力可控性差,超薄结构成型后极易出现翘曲回弹,抗拉强度仅400MPa左右,抗形变能力薄弱。行业最优解决方案是采用镍钴合金低应力配方,精准调控5%-12%钴元素掺杂比例,可将基材抗拉强度提升至800MPa,屈服强度提升60%以上,金属结晶更致密均匀,从根源大幅降低成型应力与形变概率。同时优化电铸液配比,稳定氨基磺酸镍基础体系,精准调控硼酸、糖精钠与低泡润湿剂含量,平衡沉积应力,避免晶粒粗大导致的板面凹凸、微变形,适配各类超薄精密电铸产品量产需求。
优化电铸电场与工艺参数,均衡沉积速率,杜绝厚度不均引发的结构性变形。电铸形变的主要诱因是全域电流密度不均,产品边缘、孔区、平面区域沉积速度差异大,厚度偏差累积后形成翘曲变形。传统直流电铸应力堆积严重,形变率居高不下,可替换为脉冲低应力电铸工艺,通过脉冲间歇沉积实现应力自然释放,搭配辅助阴极、电流屏蔽夹具,均衡板面全域电场分布,彻底解决边缘加厚、中间偏薄的厚度差问题。同时全程恒温闭环管控电铸液温度、pH值与循环流速,配合兆声波震荡搅拌,大幅降低镀层残余应力,应力消减率可达60%,保障板面厚度均匀一致。
规范工装夹具与脱模流程,规避外力导致的后天形变。多数细微变形源于母模固定不稳、脱模拉扯受力不均。传统简易夹具贴合度差,电铸过程中母模轻微位移会造成成型偏差,脱模时暴力拉扯、速度不均,极易导致超薄零件拉伸翘曲。可采用真空吸附式工装,让母模全程紧密贴合基板,无位移、无松动,保障成型基准稳定。同时执行标准化柔性脱模工艺,匀速缓慢剥离,杜绝局部受力不均,避免外力造成的弹性形变与褶皱缺陷,守住成型后平整基准。
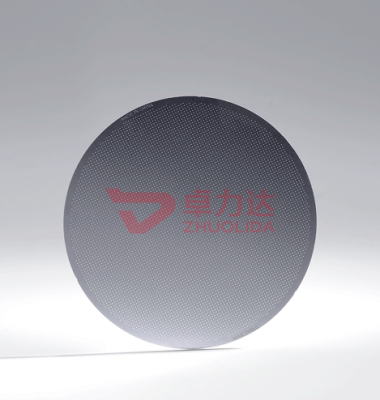
增设专业后处理应力释放工序,消除残余应力、矫正微变形。电铸成型后产品内部残留隐性应力,常温放置会缓慢回弹变形,是批量后置形变的核心原因。针对高精度产品,可采用真空退火工艺,通过250℃预热、400℃恒温保温、低速随炉冷却的标准化流程,消除90%以上残余应力,稳定产品结构形态。针对超薄易变形零件,搭配深冷定型处理,进一步固化晶粒结构,杜绝后期回弹形变。对于细微翘曲瑕疵,可通过精密静压整平工艺微量矫正,在不破坏微米级精度的前提下,保障产品平面度达标。
建立仿真预判与全检品控体系,实现变形前置防控。依托有限元仿真技术,提前模拟电铸沉积过程的应力分布与形变趋势,采用预变形补偿工艺,提前修正模具基准,抵消成型形变误差,从设计端规避批量不良。同时搭建AI视觉平面度全检体系,对每批次产品全域扫描检测,精准筛查微米级翘曲、凹凸变形,区分应力形变与外力形变成因,反向优化工艺参数,形成“仿真预判—工艺优化—检测闭环”的品质体系,持续降低形变不良率。
作为深圳本地精密电铸源头厂家,深耕低应力电铸工艺多年,整合合金材质升级、脉冲电铸、真空定型、柔性工装全套防变形技术,可稳定生产零翘曲、高平整的精密电铸配件。全程严控成型应力与结构精度,产品平面度、尺寸一致性行业领先,可彻底解决各类超薄、微结构电铸零件变形难题,为半导体、光学、医疗高端领域提供高稳定定制产品。
综上,电铸变形并非无法攻克,单纯依靠后期矫正治标不治本。只有通过材质强化、参数优化、工装定型、应力释放、智能预判的全链路工艺升级,才能从源头彻底解决翘曲、回弹、形变痛点,大幅提升产品良率与批量稳定性,助力精密电铸企业突破品质瓶颈。