

电铸码盘是光电编码器、精密伺服设备、工业自动化检测仪器的核心精密元件,凭借无应力变形、刻度均匀、边缘平整的工艺优势,完胜传统冲压、蚀刻码盘,广泛应用于高端智能制造、精密测控领域。码盘的同心度、码道间距、平面度及边缘垂直度,直接决定设备转速检测、角度定位的精准度。在批量生产中,多数厂家常遇到打样精度达标、量产偏差超标的问题,核心原因是电铸码盘精度极易受制版、电铸、脱模、后处理等多环节工艺影响。本文深度拆解各大精度影响因素,结合深圳精密电铸行业标准化生产经验,分享针对性避偏方案,帮助企业稳定产出微米级高精度电铸码盘。
母模光刻制版是影响电铸码盘精度的源头工序,也是所有精度偏差的根本诱因。电铸码盘的刻度、码道、狭缝结构完全复刻母模图案,制版环节产生的瑕疵无法通过后续工序修复。不少中小厂家采用普通光刻设备生产,存在曝光精度不足、人工对位误差大等问题,容易出现码道边缘模糊、刻度宽窄不一、同心度偏移等问题。同时,生产环境粉尘、母模表面划痕、菲林对位偏差等细节问题,都会直接复刻在成品码盘上,导致单批次产品精度参差不齐,无法满足高线数精密编码设备的使用标准。
电化学沉积成型是决定码盘厚度均匀性与结构稳定性的核心环节,偏差发生率最高。电铸码盘依靠金属离子匀速沉积成型,电铸生产的各项参数直接把控产品品质。生产过程中,电流密度分布不均,会造成码盘内外圈金属沉积厚度差异,导致盘面平面度超标;电铸液温度、pH值、离子浓度波动,或液体杂质超标,会让金属沉积层疏松粗糙,产生针孔、毛刺等缺陷。此外,传统直流电铸工艺易产生内部应力堆积,成品脱模后会出现轻微翘曲变形,模具表面吸附的气泡还会造成码道缺口、刻度残缺,直接导致产品报废。
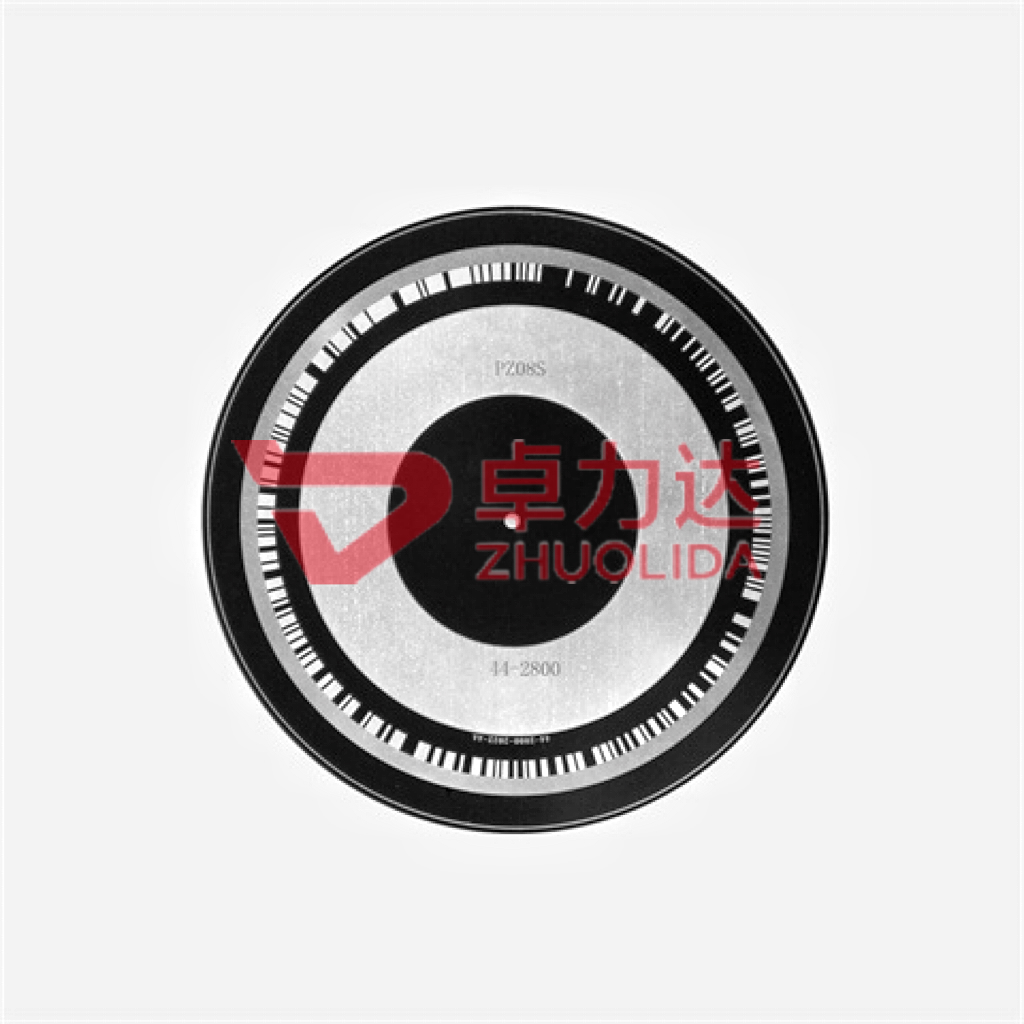
脱模与表面后处理是量产中容易被忽视的精度薄弱环节。电铸码盘多为超薄精密结构,刚性较弱,脱模力度不均、拉扯速度过快,极易造成码盘拉伸变形、边缘翘曲,破坏原有精密尺寸。后续黑化消光、抛光整平、防腐处理等工序中,若工艺参数把控不当,会磨损码道精密边缘、改变刻度间距,引发二次精度偏差。同时,后处理过程中的温差变化、清洗液残留,会让码盘产生应力回弹,进一步降低产品尺寸一致性与稳定性。
想要彻底规避电铸码盘精度偏差,需建立全流程标准化品控体系,针对各工序痛点精准优化。在光刻制版环节,优质深圳本地厂家均采用高精度全自动光刻设备,搭配智能对位系统,严控同心度与刻度误差,生产前对无尘车间、母模、菲林进行全方位清洁检测,从源头杜绝图案瑕疵,保障每一组码道刻度精准统一。
在电铸成型环节,摒弃传统直流电铸工艺,采用成熟脉冲电铸技术,搭配辅助阴极均衡全域电流,彻底解决码盘厚薄不均的问题。生产全程恒温恒压管控电铸液参数,通过超声波除气、循环过滤系统去除液体气泡与杂质,让金属沉积层致密光滑、无毛刺无针孔。同时搭配分段应力释放工艺,消除产品内部残余应力,从根源杜绝盘面翘曲、形变问题。
在后处理环节,采用柔性匀速脱模工艺,全程机械匀速操作,杜绝外力拉扯变形。表面处理采用微量精细抛光工艺,严格控制加工余量,完整保留码道精密结构。所有成品出厂前,经过AI高清视觉检测设备全维度检测,精准筛查码道间距、同心度、平面度等参数,将产品误差稳定控制在±1μm以内,保障批量产品精度高度统一。
深耕深圳精密电铸领域的源头厂家,依托大湾区成熟的精密制造产业链,打造全流程精度管控体系,专业定制量产高精度电铸码盘,适配各类高端编码器、自动化精密设备,凭借稳定品质、快速打样、短周期交付的优势,解决行业精度偏差、批量不稳的核心痛点。