


在精密模具制造、微结构零部件加工、电子散热件、光学模具生产等高端制造领域,电铸加工凭借超高的纹路复刻精度、优异的尺寸稳定性,成为传统机械加工无法替代的核心工艺。在众多电铸材质中,电铸镍与电铸铜是目前工业应用最广泛、客户定制需求最高的两种加工类型。很多咨询南通电铸加工的客户,大多难以区分电铸镍和电铸铜的核心差异,不清楚自身产品工况适配哪种材质,容易出现选型失误导致工件耐磨差、变形、导热导电不达标等问题。南通卓力达深耕精密电铸行业多年,专注各类电铸镍、电铸铜定制加工,拥有成熟的生产工艺和品控体系,下面结合实际加工经验,全面讲解电铸镍和电铸铜的加工差异、性能特点以及对应的适用场景,帮助企业精准选型、降低生产成本、提升产品品质。
从基础材料性能来看,电铸镍和电铸铜有着本质区别,这也是二者适用场景不同的核心原因。电铸镍是以镍盐溶液为介质,通过电化学沉积工艺成型的金属构件,整体硬度高、抗拉强度出色,具备极佳的耐磨性和抗变形能力,成型后的工件表面光洁度极高,能够完美复刻微米甚至纳米级的微细纹理,脱模后不易出现形变、起皮、纹路失真等问题,尺寸精度稳定性极强。但相对而言,镍材质的导热、导电性能偏弱,电阻较高,并不适用于对散热、导电性能有严苛要求的工况。而电铸铜是通过铜离子电沉积成型,最大的优势就是导热、导电性能优异,金属延展性和韧性极佳,成型工件不易脆裂,可适配轻微弯折、高频导电、快速散热的使用场景。不过电铸铜的短板也十分明显,材质硬度偏低、耐磨性较差,长期摩擦使用易出现损耗,且铜材质活性较高,在潮湿、常温裸露环境下容易氧化发黑、产生锈蚀,必须搭配专业的表面防护处理才能延长使用寿命。
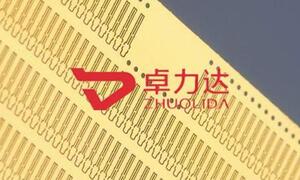
在实际电铸加工工艺层面,两种材质的生产流程、参数控制、生产效率和品控难度也存在明显差异。二者虽同属电铸工艺,依托母模沉积金属成型,但工艺细节天差地别。电铸镍工艺经过长期工业化打磨,技术成熟、稳定性强,沉积过程可控度高,无论是微小孔结构、复杂立体纹路、超薄薄壁构件还是高精度微结构工件,都能实现稳定量产,且电铸镍层内应力容易调控,大批量生产时工件一致性好、良品率高,对精密母模的保护性也更好,是高端精密微细结构件加工的首选材质。唯一的不足是电铸镍的沉积速度较慢,同等厚度的工件,加工周期会相对更长,更适合对精度要求高、不急于交付的精密定制订单。电铸铜的离子沉积速率更快,生产效率远高于电铸镍,能够有效缩短交付周期,适配加急生产需求。但电铸铜的工艺管控难度更大,工件成型过程中内应力难以把控,制作厚壁、大面积、大尺寸工件时,极易出现翘曲、变形、平整度不达标等问题。同时铜液维护标准严苛,生产过程对车间环境、溶液纯度、工艺参数要求极高,成型后必须进行钝化、电镀防护等后处理工序,否则极易氧化失效,对厂家的生产技术和品控能力有着极高的考验。
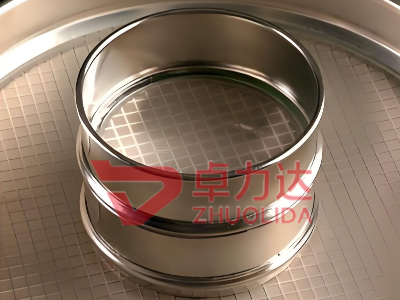
基于性能和工艺的差异,电铸镍和电铸铜的行业应用场景有着清晰的划分,精准选型才能最大化发挥工件性能优势。电铸镍凭借高硬度、高耐磨、超高复刻精度、不易变形的核心优势,广泛应用于各类高精度、高损耗、重复用的工况场景,常被用于光学菲涅尔透镜模具、导光板微结构母模、反光板模具等光学精密模具加工,同时也是精密微孔零件、工业喷嘴、过滤筛片、超薄多孔构件的主流材质,在皮革压花模、包装防伪纹理模、精密测试治具、半导体微结构件等产品加工中应用广泛。凡是需要长期反复使用、承受摩擦损耗、保留精细微结构、对尺寸精度和表面光洁度要求严苛的工件,优先选择电铸镍加工。而电铸铜主打高导热、高导电、高韧性,核心适配散热和导电类精密零部件,多用于电子芯片微通道散热件、工业热交换组件、射频导电元件、电磁屏蔽构件、高频通讯微波器件、超薄导电薄片等产品,同时也适用于超声模具、快速成型工装等对韧性要求高、无高强度摩擦损耗的工况。需要注意的是,电铸铜严禁用于高磨损、高频摩擦、无防护的露天潮湿工况,避免工件快速氧化、损耗失效。
在实际定制加工中,不少南通本地及周边企业常常因材质选型错误,导致工件使用寿命短、精度不达标、返工返修率高,大幅增加生产成本。简单来说,选型核心逻辑十分清晰:追求超高精度、耐磨抗造、结构稳定、微结构复刻,优先选择电铸镍;侧重导热散热、导电性能、工件韧性,优先选择电铸铜。针对部分特殊复杂工况,还可采用镍铜复合电铸工艺,结合铜层优异的导热导电性和镍层的耐磨防护性,一站式解决多重使用需求。南通卓力达深耕精密电铸加工领域,专注电铸镍、电铸铜定制打样与批量量产,熟悉各类材质工艺特性与行业工况需求,能够根据客户图纸参数、使用环境、精度和寿命要求,精准推荐适配的电铸材质,严格把控工件内应力、尺寸精度和表面品质,有效规避变形、氧化、纹路失真等常见缺陷,为电子、光学、半导体、精密模具等行业客户提供高性价比的精密电铸解决方案。